
ഷബാന കെ എച്ച്
ഐക്യത്തിലെ (aikyam) കമ്മ്യൂണിറ്റി ബിൽഡിംഗ്, ഔട്ട്റീച്ച്, ഉപജീവന പരിപാടികൾ എന്നിവയെ ശബ്ന പിന്തുണയ്ക്കുന്നു. ആളുകളെ പരസ്പരം ബന്ധിപ്പിക്കുന്നതിലും സുസ്ഥിരമായ അവസരങ്ങൾ പ്രാപ്തമാക്കുന്നതിലുമാണ് അവളുടെ പ്രവർത്തനം ശ്രദ്ധ കേന്ദ്രീകരിക്കുന്നത്.
ഷബാന കെ എച്ച് ഇവിടെ എന്താണ് ചെയ്തത്
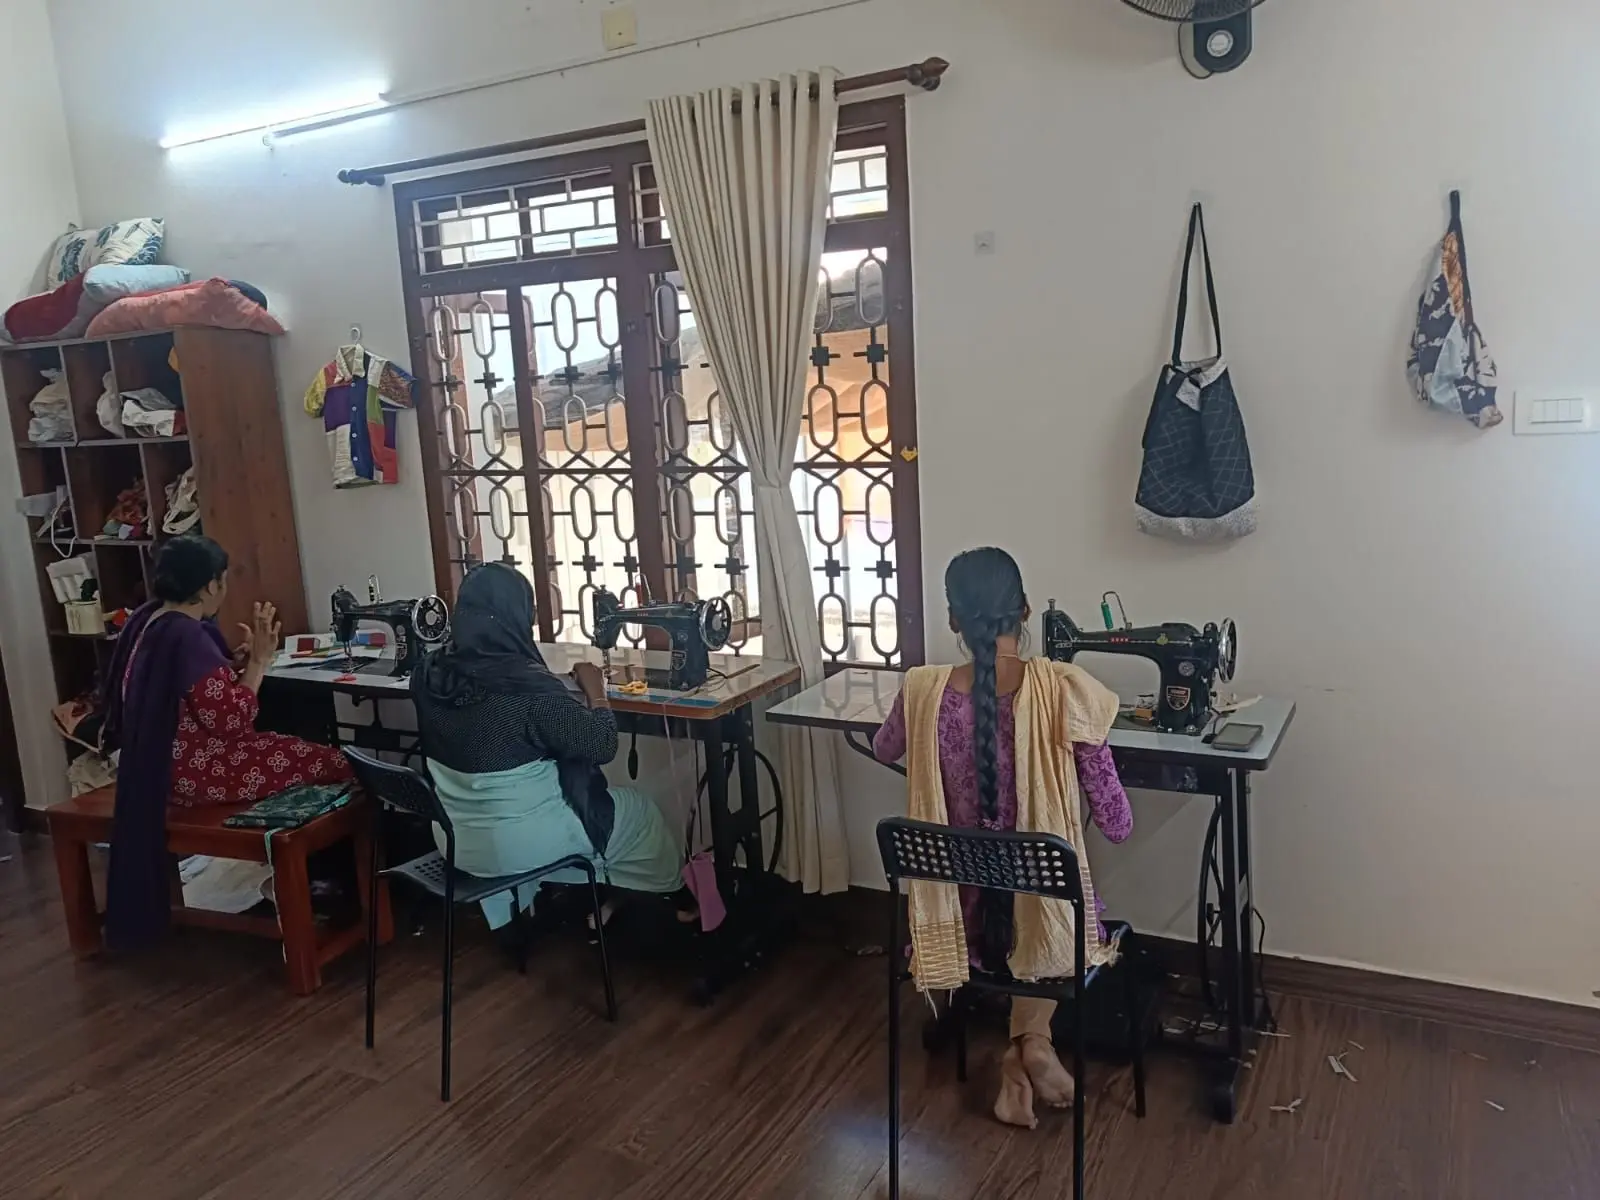
After the Storm: Unwinding with Fabric Sorting and Slow Kantha Craft
After two days of relentless hustle, frantic restitching, and tight deadlines, a collective sigh of relief echoed through the stitching unit today. The team gathered around 2:00 PM, and the moment they heard that their hard-earned tote bags were officially cleared and moving on to the sales stage, the room brightened with genuine excitement. Gone was the high-pressure rush of the previous days; in its place was a warm, quiet sense of accomplishment. Everyone sat together in a relaxed circle, taking time to untangle and sort colorful fabric scraps, share stories, and sip tea while casually continuing their Kantha practice. Without rigid targets looming overhead, it was a day dedicated to slowing down, catching our breath, and celebrating how far the team has come together.
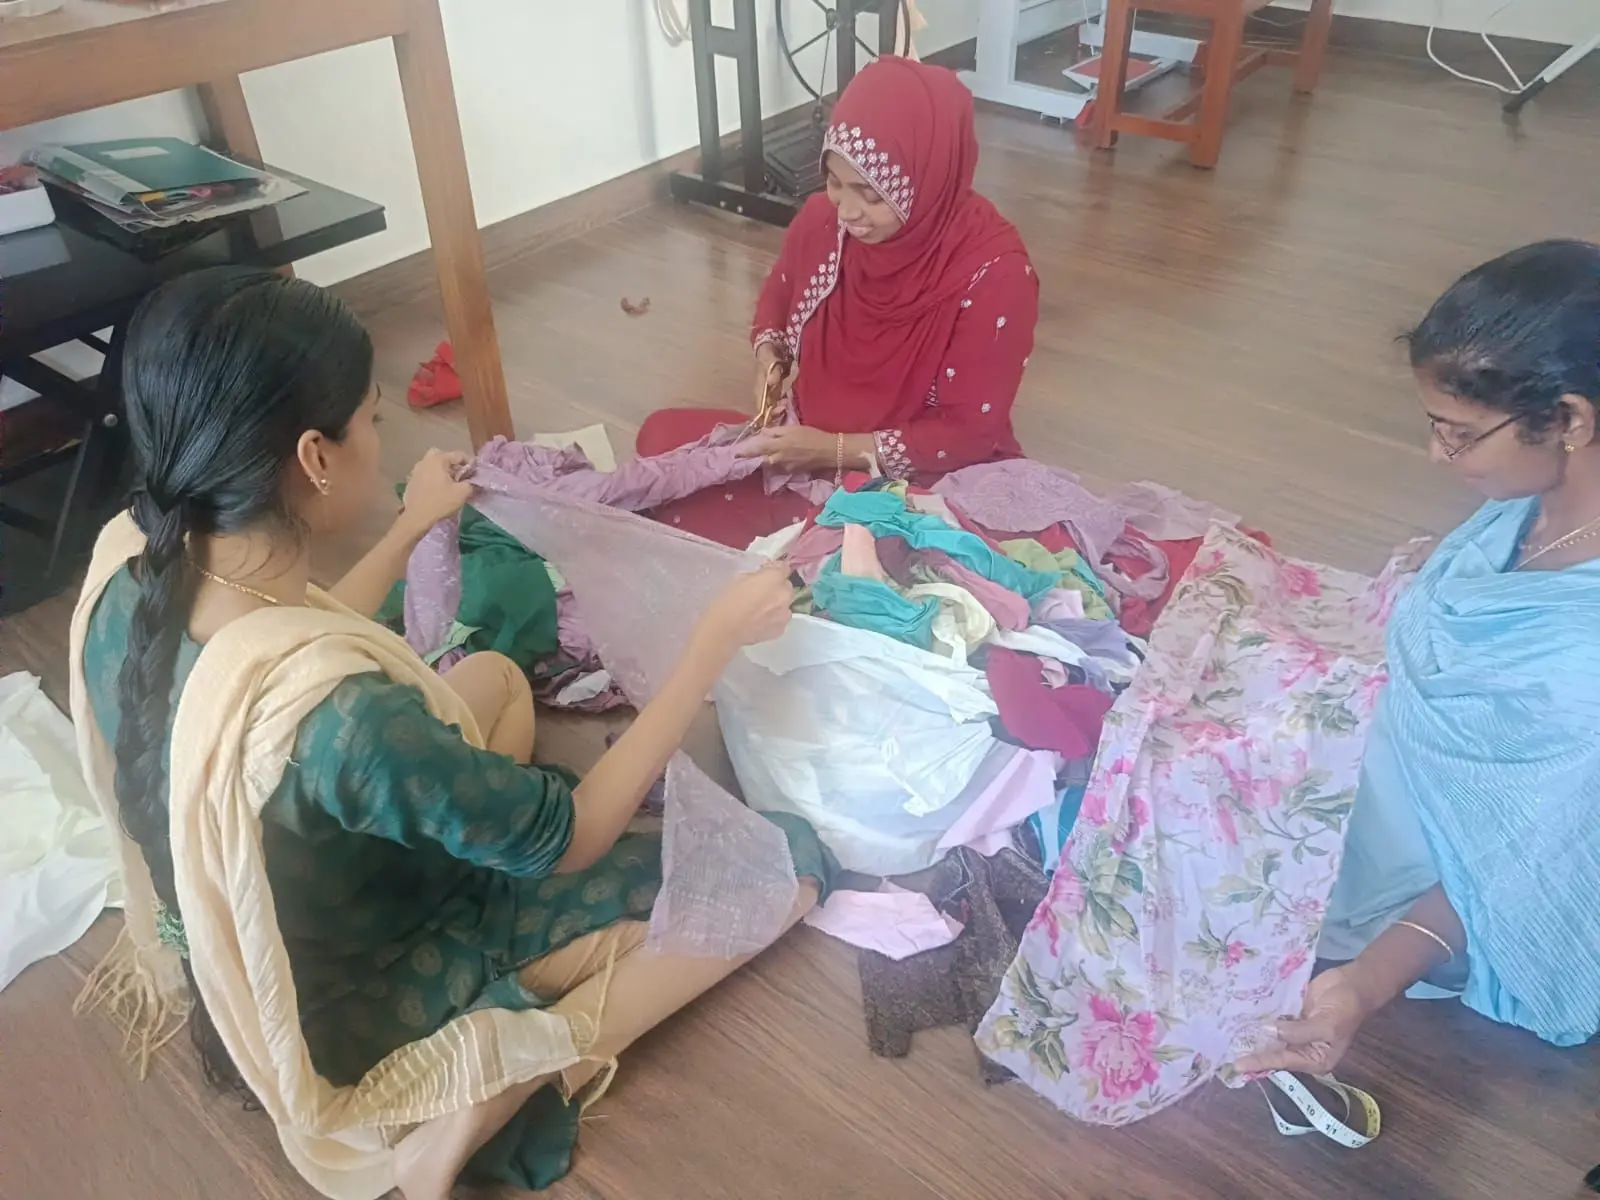
തീവ്രമായ അധ്വാനത്തിന് ശേഷം ഒരു പ്രശാന്തസുന്ദര ദിനം: സന്തോഷവും കുശലാന്വേഷണങ്ങളും
കഴിഞ്ഞ രണ്ടു ദിവസങ്ങളിലെ ഓട്ടപ്പാച്ചിലിനും കഠിനമായ അധ്വാനത്തിനും ശേഷം ഇന്ന് സ്റ്റിച്ചിംഗ് യൂണിറ്റിൽ തികച്ചും ശാന്തവും സന്തോഷപ്രദവുമായ അന്തരീക്ഷമായിരുന്നു. തങ്ങൾ രാത്രിയും പകലും കഷ്ടപ്പെട്ട് തയ്ച്ച ബാഗുകൾ ഒടുവിൽ വിൽപ്പന ഘട്ടത്തിലേക്ക് മാറുന്നു എന്ന വാർത്ത ഉച്ചയ്ക്ക് 2 മണിയോടെ എത്തിയ ചേച്ചിമാർ കേട്ടപ്പോൾ വലിയൊരു ആശ്വാസമാണ് എല്ലാവരിലും പ്രകടമായത്. ടെൻഷനുകളും ഡെഡ്ലൈൻ സമ്മർദ്ദങ്ങളും മാറ്റിവെച്ച് എല്ലാവരും ഒരുമിച്ച് ഇരുന്നു. പഴയ കഥകൾ പറഞ്ഞും, തയ്യൽ തുണികൾ തരംതിരിച്ചും, വളരെ പതുക്കെ കാന്താ തയ്യലുകൾ മുന്നോട്ട് കൊണ്ടുപോയും അവർ ആ സമയം ആസ്വദിച്ചു. കഴിഞ്ഞ ദിവസങ്ങളിലെ ഓട്ടപ്പാച്ചിലിന് ശേഷം പരസ്പരം ഒത്തുചേരാനും സന്തോഷങ്ങൾ പങ്കുവെക്കാനും ലഭിച്ച ഈ ദിനം പുതിയൊരു ഊർജ്ജമാണ് എല്ലാവർക്കും നൽകിയത്.
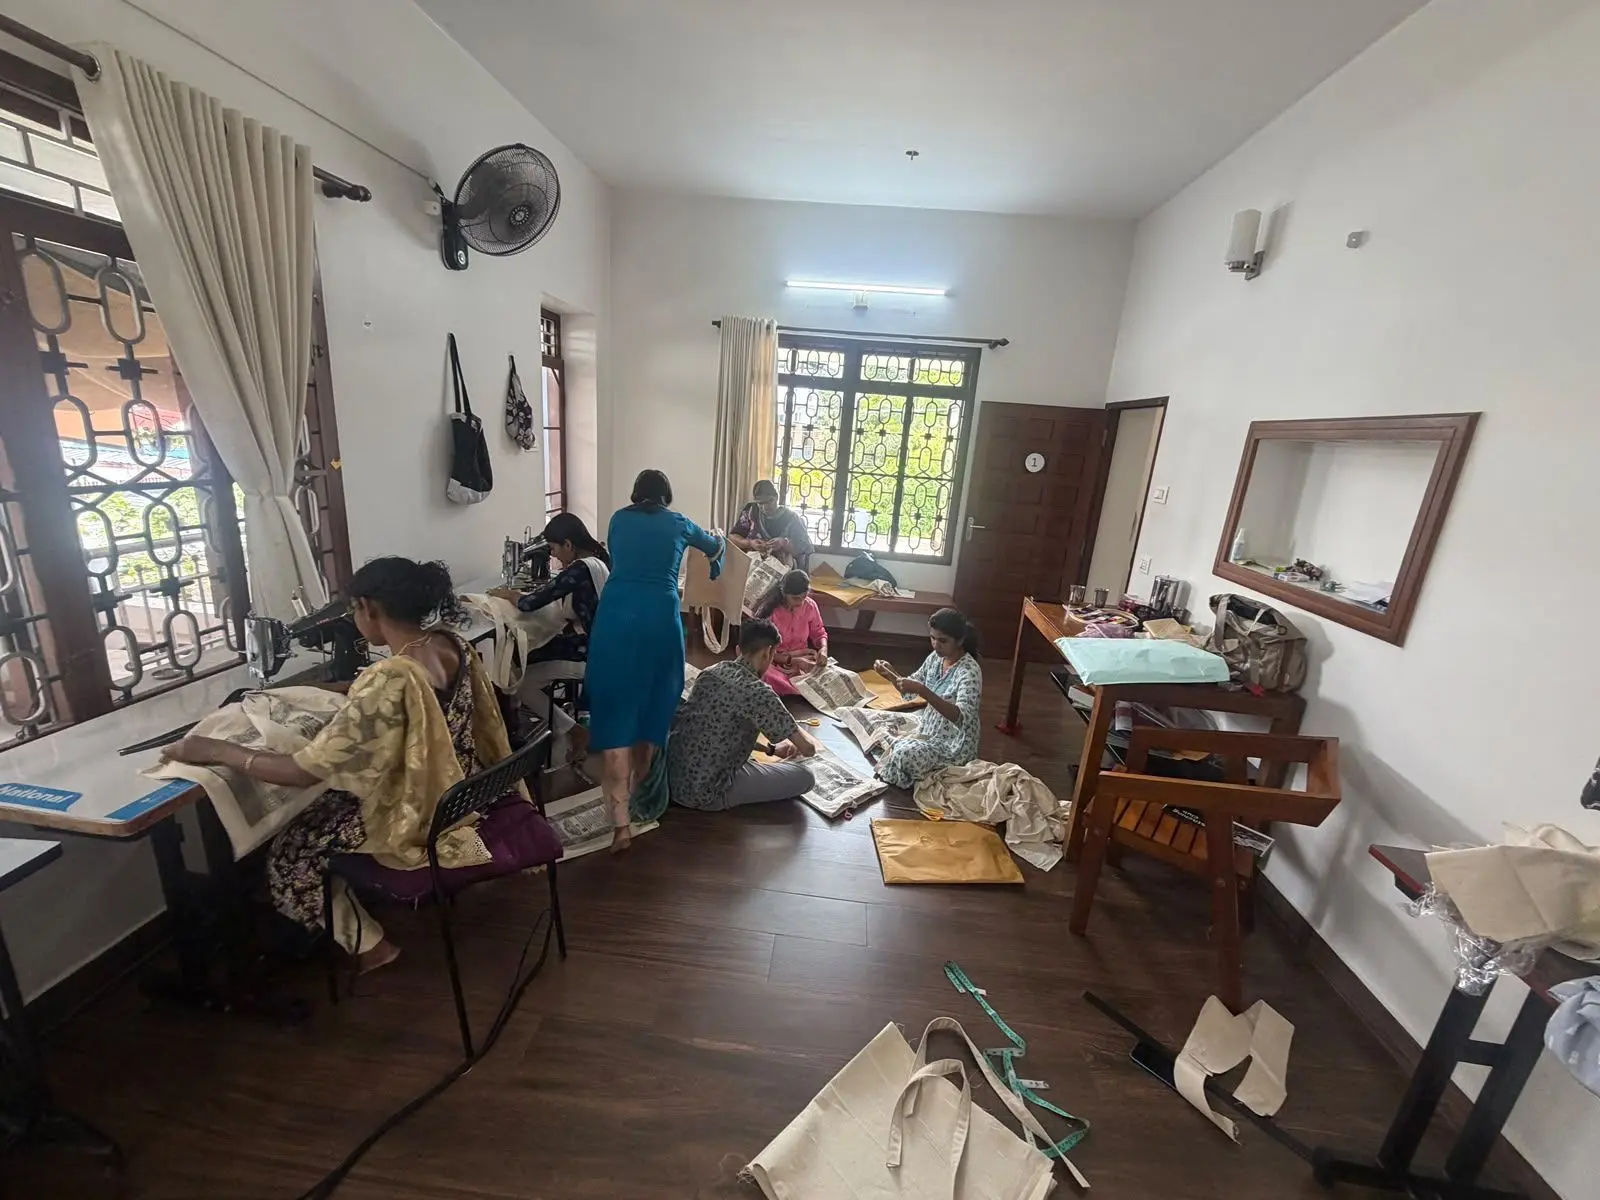
വീണ്ടും അപ്രതീക്ഷിത തിരിച്ചടികൾ: ഒടുവിൽ ഒന്നിച്ചു പൊരുതി നേടിയ വിജയം!
50 ടോട്ട് ബാഗുകൾ തയ്ച്ചു കഴിഞ്ഞെന്ന ആശ്വാസം അധികനേരം നീണ്ടില്ല. പ്രിന്റിംഗിലെ തെറ്റുകളും ബാഗുകളുടെ അളവുകളിലെ വ്യത്യാസവും അവസാന നിമിഷം വലിയൊരടിയായി. കൈയിൽ ആകെ ഒന്നര ദിവസം മാത്രം! വേഗത്തിൽ പ്രിന്റ് ചെയ്തു തന്ന പ്രിന്റർ ചേട്ടനും, രാവിലെ 9 മണിക്ക് എത്തി 32 ബാഗുകൾ വീണ്ടും തയ്ച്ചെടുത്ത ചേച്ചിമാരും ഒത്തുപിടിച്ചപ്പോൾ പ്രതിസന്ധി മാറി. പ്രതിസന്ധികൾക്കിടയിലും കൃത്യസമയത്ത് ഓർഡർ പാക്ക് ചെയ്ത് അയച്ചപ്പോൾ കിട്ടിയ ആശ്വാസം വാക്കുകൾക്ക് അതീതമായിരുന്നു.
എല്ലാ 17 സെഷനുകളും കാണിക്കുക
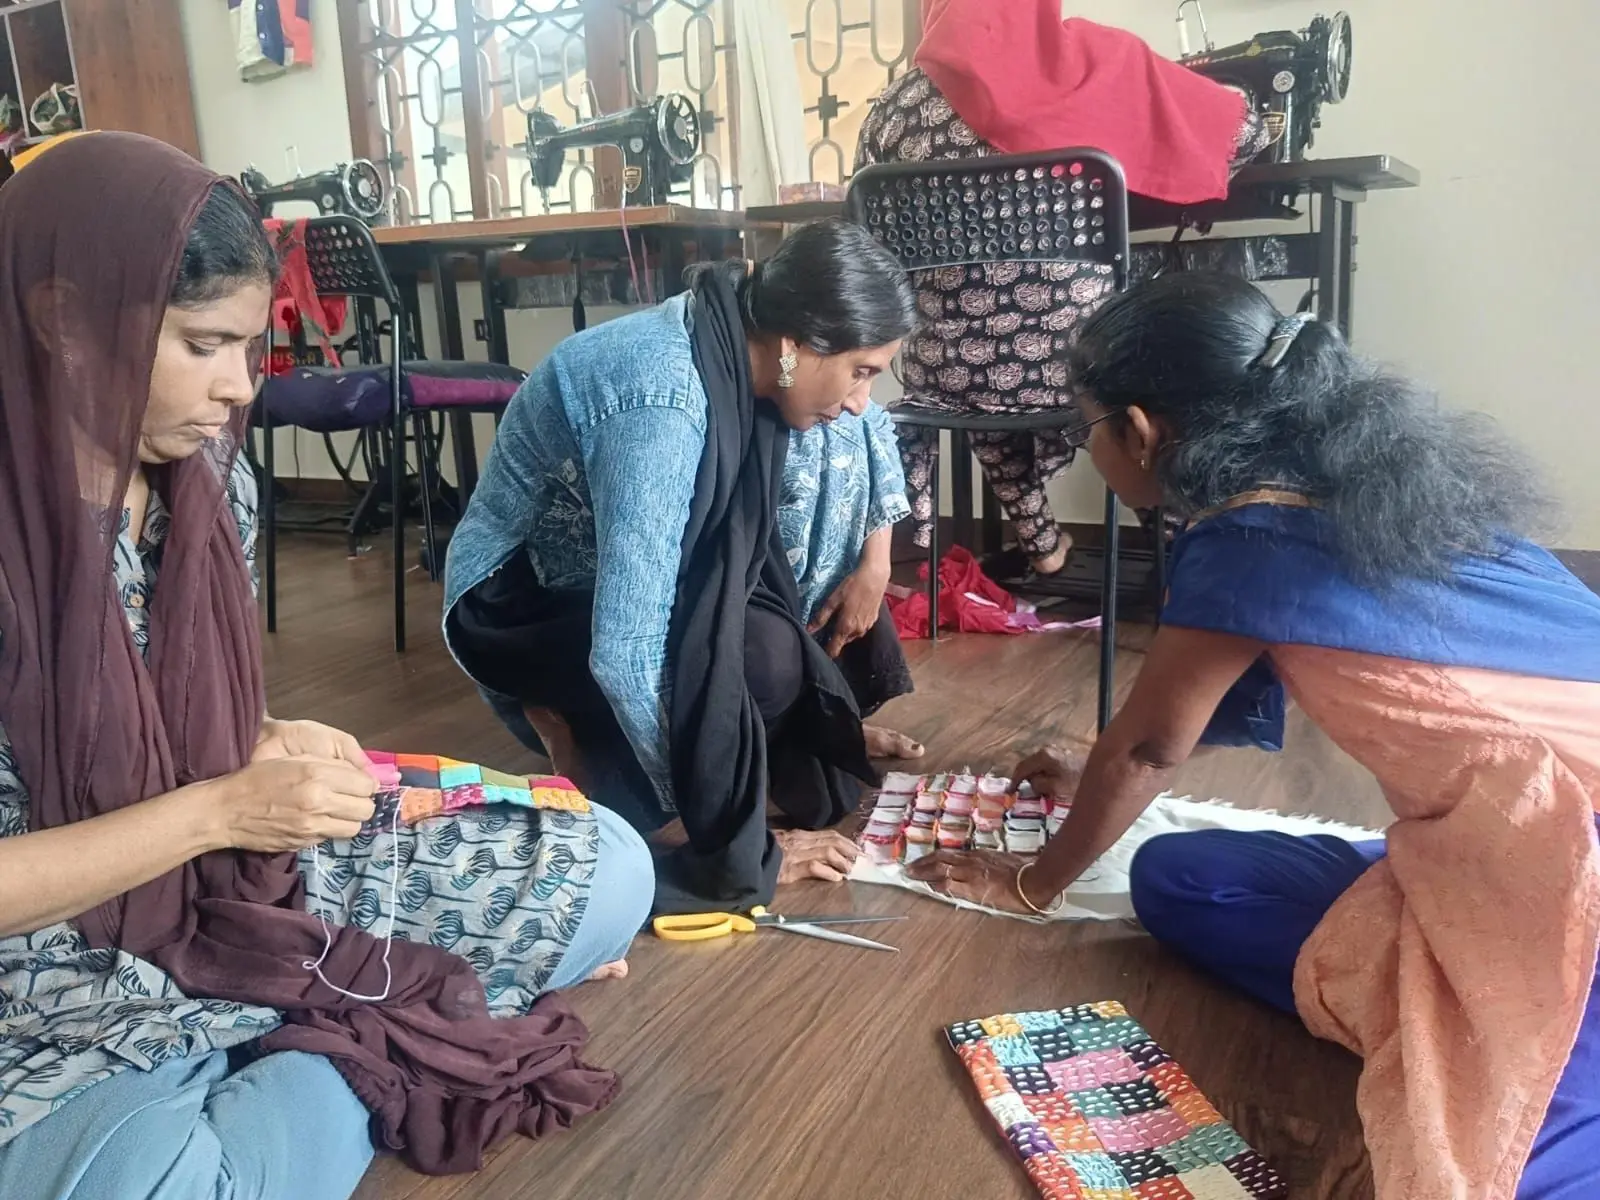
ആത്മവിശ്വാസത്തിന്റെ തുന്നലുകൾ: കാന്താ വർക്കിൽ കൈവരിച്ച വലിയ മുന്നേറ്റം
നിരവധി പരീക്ഷണങ്ങൾക്കൊടുവിൽ 4 cm ബോക്സ് തയ്യൽ കൃത്യതയോടെ പൂർത്തിയാക്കാൻ സാധിച്ചത് തയ്യൽ യൂണിറ്റിലെ അംഗങ്ങളിൽ വലിയ സന്തോഷവും ആത്മവിശ്വാസവും ഉണ്ടാക്കി. തങ്ങൾ ചെയ്ത വർക്കുകൾ സൂക്ഷിച്ചു വെക്കാൻ എല്ലാവർക്കും പ്രത്യേക ഫയലുകൾ നൽകിയപ്പോൾ, കുട്ടികൾ തങ്ങളുടെ പ്രോജക്റ്റുകൾ കരുതുന്നതുപോലെ ഏറെ ആകാംക്ഷയോടെയും അഭിമാനത്തോടെയുമാണ് അവർ അതിനെ പരിചരിച്ചത്. തയ്യലിലെ സാങ്കേതികതകൾ വ്യക്തമായി മനസ്സിലാക്കി പൂർണ്ണ ആത്മവിശ്വാസത്തോടെ മുന്നേറാൻ ഇന്ന് സാധിച്ചു.
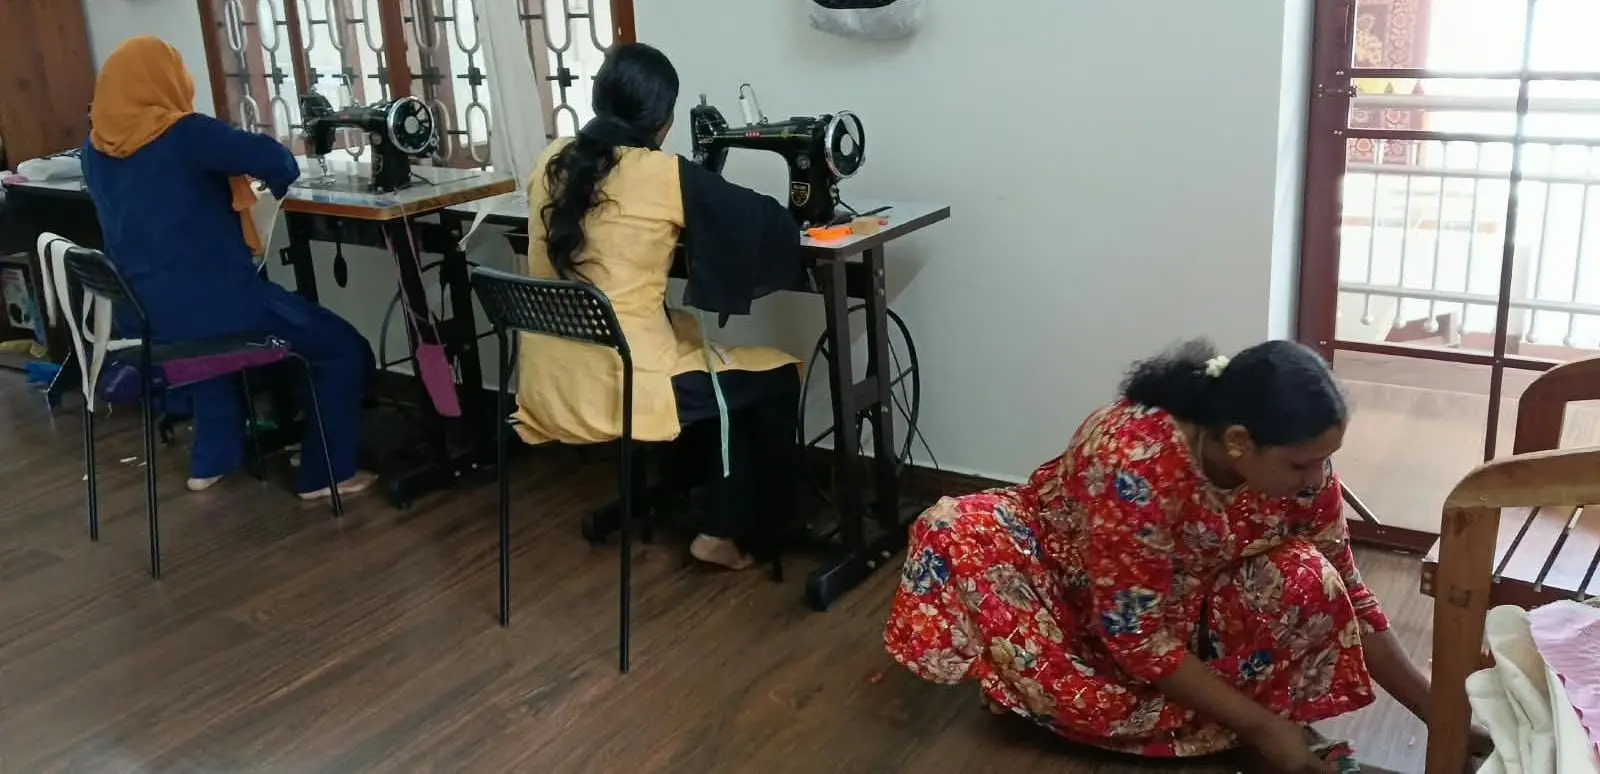
പിഴവുകൾ ഒഴിവാക്കാൻ ചെറിയ കൂട്ടങ്ങളായുള്ള കാന്താ പരീക്ഷണങ്ങൾ
വലിയ തയ്യൽ പാനലുകളിൽ തെറ്റുകൾ വരാതിരിക്കാൻ ആറ് കഷണങ്ങൾ അടങ്ങുന്ന ചെറിയ കൂട്ടങ്ങളാക്കി കാന്താ വർക്ക് തയ്ച്ചു പഠിക്കുന്ന രീതി ടീം ആരംഭിച്ചു. 6 cm തുണിയിൽ പേപ്പർ സ്റ്റിഫ് വെച്ച് തയ്ക്കുമ്പോൾ കൃത്യമായ 4 cm അളവ് ലഭിക്കുന്നുണ്ടോ എന്ന് ഓരോ ഘട്ടത്തിലും അയൺ ചെയ്തു പരിശോധിച്ച് ഉറപ്പുവരുത്തി. ഈ ചെറിയ ബാച്ച് തയ്യൽ പരിശീലനം പ്രവൃത്തിയിലെ പിഴവുകൾ കുറയ്ക്കാനും ഫിനിഷിംഗ് വർദ്ധിപ്പിക്കാനും ഏറെ സഹായിച്ചു.
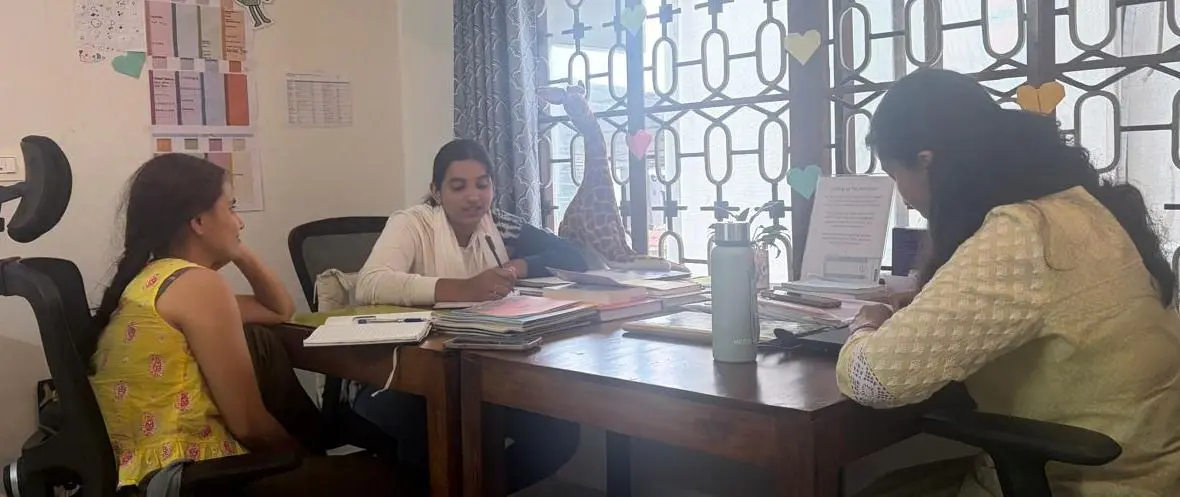
സ്റ്റിച്ചിംഗ് ക്ലബ്ബിന് നേതൃത്വം നൽകുന്ന ഷബാന, തുഡിപ്പു ഫൗണ്ടേഷനിലെ അഞ്ജലി, ഒളിമലർ ഫൗണ്ടേഷനിലെ ആർത്തി എന്നിവർ aikyam space-ലെ പ്രതിവാര കൂടിക്കാഴ്ചയിൽ പങ്കെടുത്തു. ഇതുവരെ നടത്തിയ പ്രവർത്തനങ്ങളുടെ പുരോഗതി അവർ പങ്കുവെച്ചു, നേരിട്ട വെല്ലുവിളികളെക്കുറിച്ച് സംസാരിച്ചു, സാധ്യമായ പരിഹാരങ്ങൾ ഒരുമിച്ച് ആലോചിച്ചു, കഴിഞ്ഞ ആഴ്ചയിലെ പഠനങ്ങൾ വിലയിരുത്തുകയും ചെയ്തു.
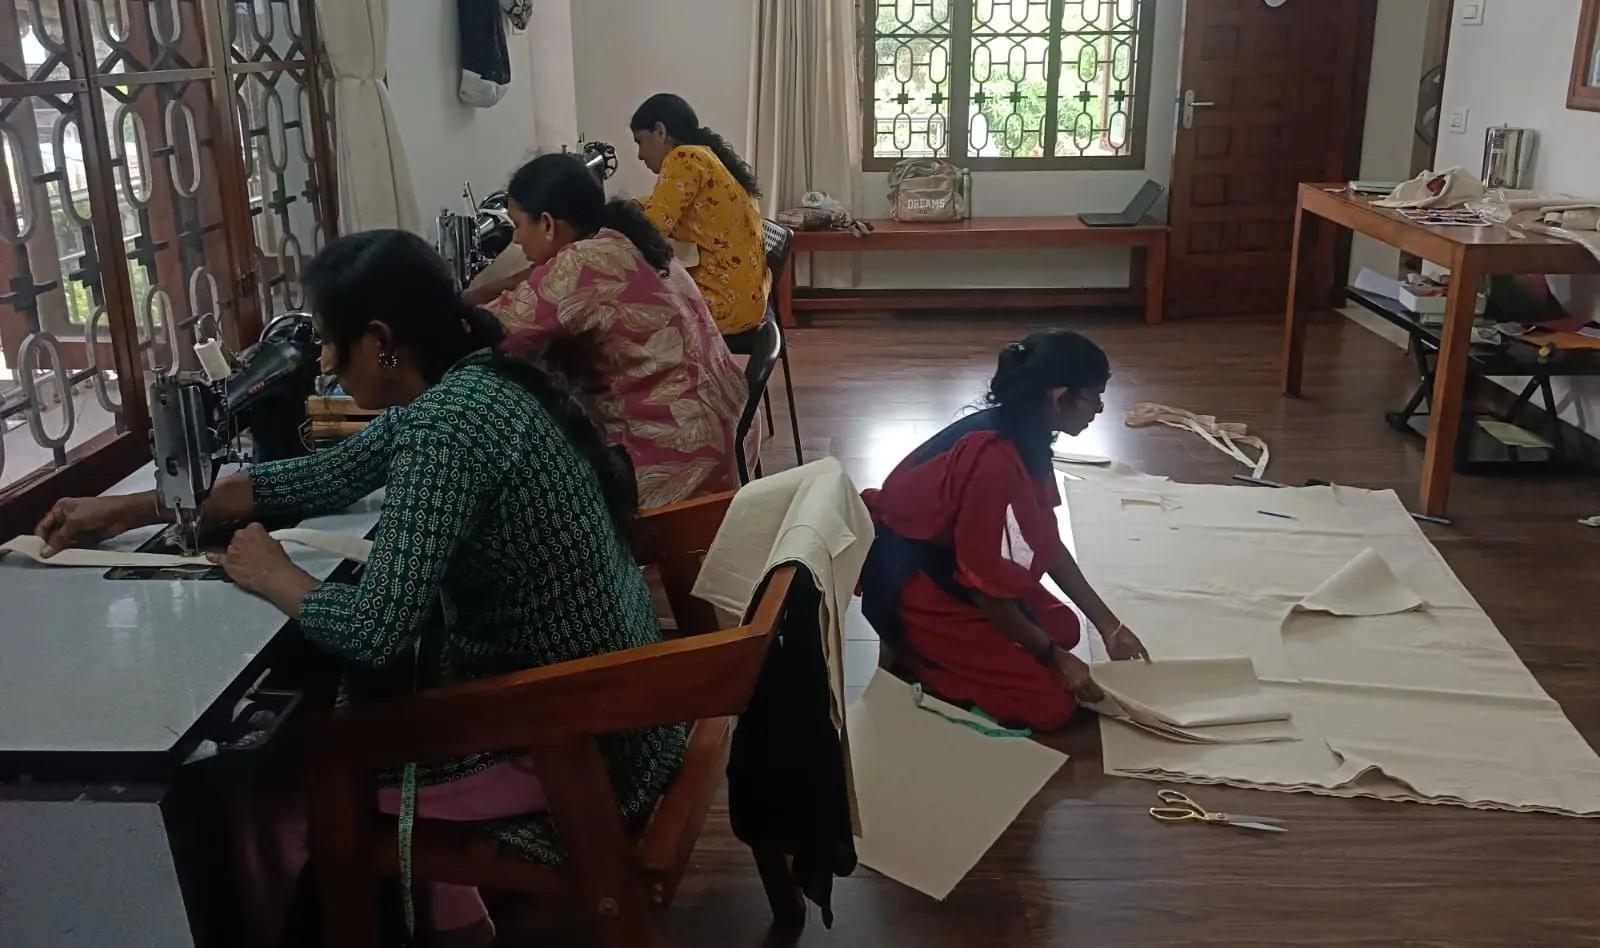
സമയത്തോടു പൊരുതി നേടിയ വിജയം: 50 ടോട്ട് ബാഗുകൾ പ്രിന്റിംഗിലേക്ക്, ഒപ്പം പുതിയൊരു ദിശാമാറ്റവും
ബെംഗളൂരുവിലേക്ക് അയക്കാനുള്ള 50 ടോട്ട് ബാഗുകളുടെ ഓർഡർ സമയബന്ധിതമായി പൂർത്തിയാക്കാൻ സ്റ്റിച്ചിംഗ് യൂണിറ്റ് അതിവേഗം പ്രവർത്തിച്ചു. രാവിലെ 11 മുതൽ വൈകുന്നേരം 5 വരെ നീണ്ട പരിശ്രമത്തിലൂടെ അവസാനത്തെ 15 ബാഗുകൾ കൂടി തയ്ച്ച് തീർക്കുകയും, നിർമ്മാണം പൂർത്തിയായ മുഴുവൻ ബാഗുകളും പ്രിന്റിംഗിനായി കൃത്യസമയത്ത് കൈമാറുകയും ചെയ്തു. ഈ വലിയ ഓർഡർ വിജയിപ്പിച്ച ശേഷം, അടുത്ത ദിവസങ്ങളിൽ നടക്കാനിരിക്കുന്ന കാന്താ വർക്കുകൾക്കായി തുണികളും മറ്റ് സാമഗ്രികളും വർഗ്ഗീകരിച്ച് ക്രമീകരിക്കാൻ ടീം സമയം കണ്ടെത്തി.
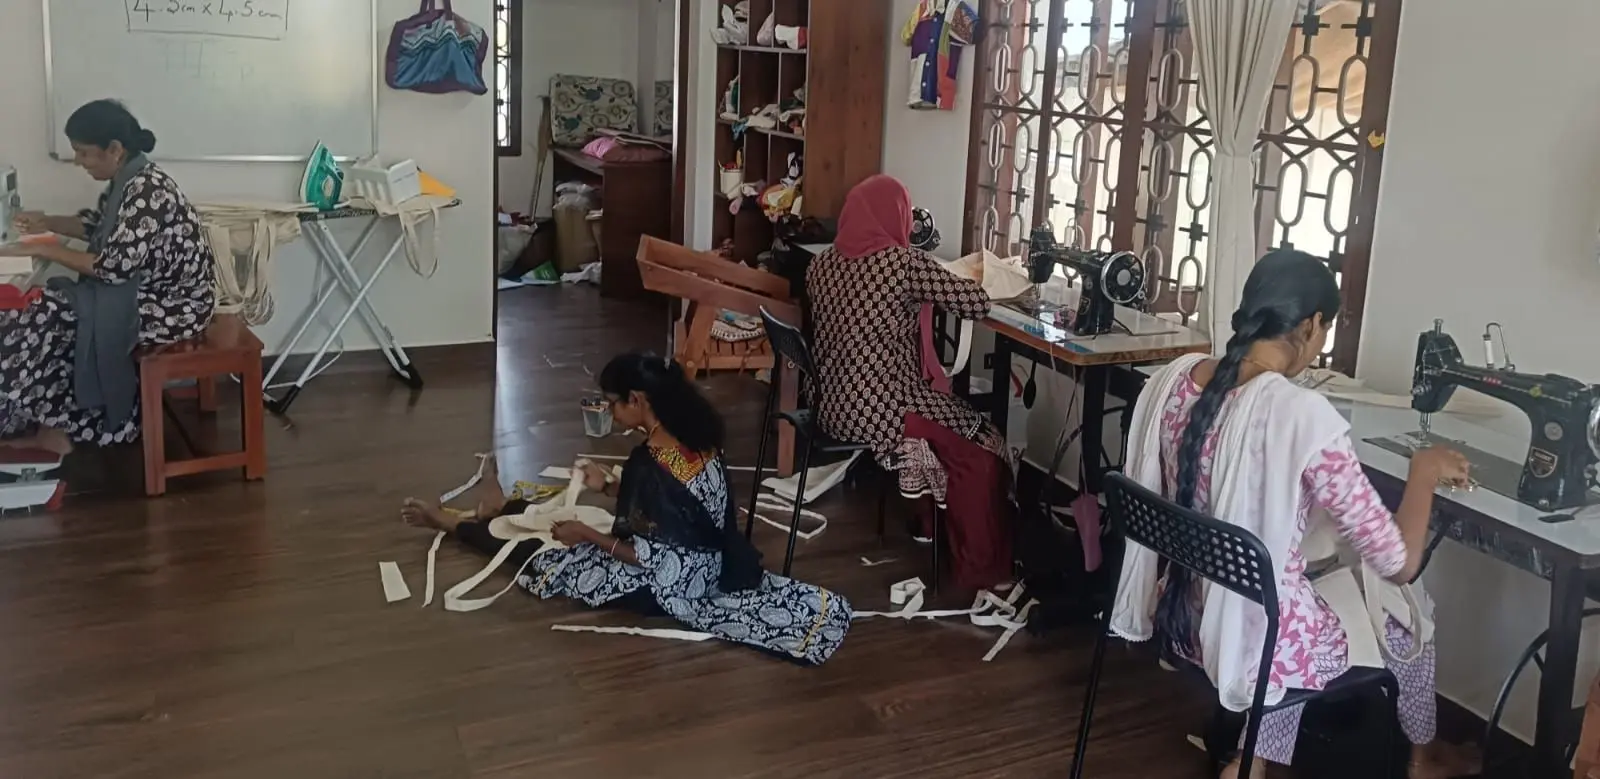
വൻതോതിലുള്ള ഉൽപ്പാദനവും കരകൗശല പരീക്ഷണങ്ങളും ഒന്നിക്കുന്നു: കോൺസ്റ്റിറ്റ്യൂഷൻ ടോട്ട് നിർമ്മാണം
17.5" × 16" അളവിലുള്ള ഭരണഘടനാ പ്രമേയത്തിലുള്ള 50 ടോട്ട് ബാഗുകളുടെ ഓർഡർ പൂർത്തിയാക്കുന്നതിനായി തയ്യൽ യൂണിറ്റ് പൂർണ്ണ വേഗതയിൽ പ്രവർത്തിച്ചു; കൃത്യമായ പാറ്റേൺ കട്ടിംഗ്, പ്രിന്റിംഗ് തയ്യാറെടുപ്പുകൾ, അസംബ്ലി എന്നിവ ഏകോപിപ്പിച്ചു. ബൾക്ക് നിർമ്മാണത്തിന് സമാന്തരമായി, കാന്ത തയ്യൽ രീതികൾ മെച്ചപ്പെടുത്തുന്നതിനും പുതിയ മാറ്റങ്ങൾ തത്സമയം പരീക്ഷിക്കുന്നതിനുമായി ടീം നിശ്ചിത സമയം മാറ്റിവെച്ചു. കൃത്യമായ സമയപരിധിക്കുള്ളിലെ ഉൽപ്പാദനവും കരകൗശല പരീക്ഷണങ്ങളും സമന്വയിപ്പിച്ചത് തുടർച്ചയായ സാങ്കേതിക വികസനം നിലനിർത്തുന്നതോടൊപ്പം സ്ഥിരതയാർന്ന പ്രവർത്തന ഫലം ഉറപ്പാക്കി.
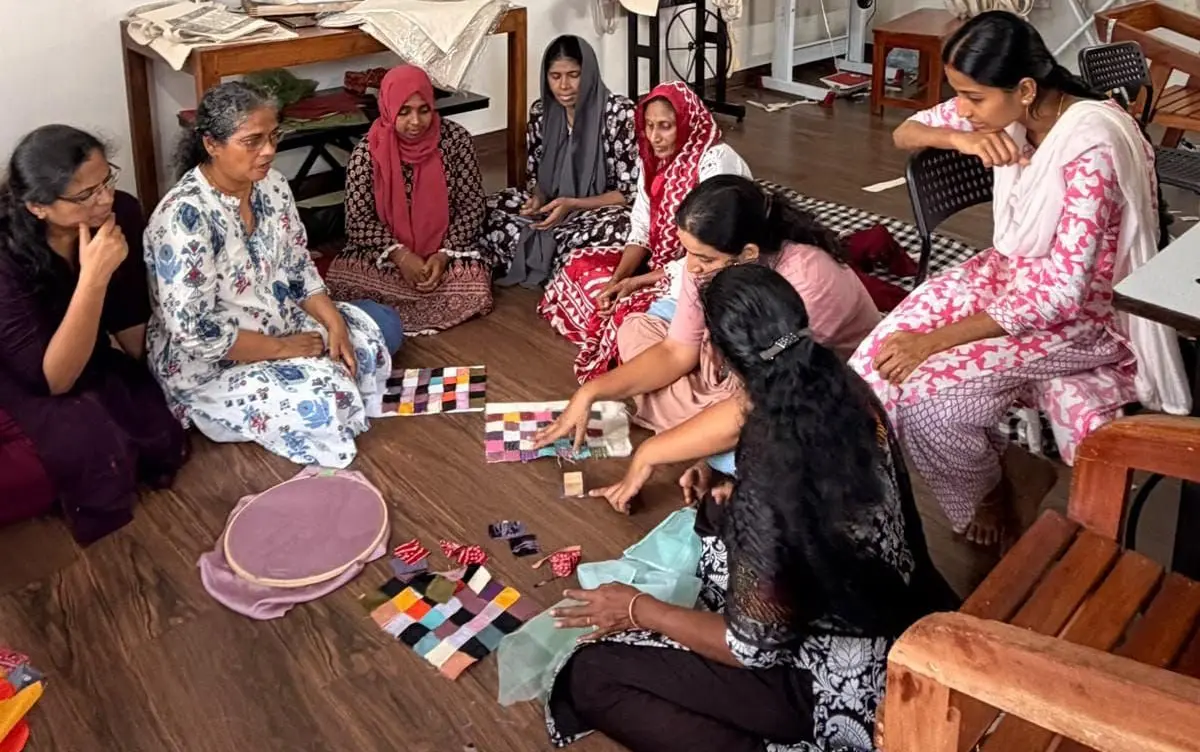
പ്രതിസന്ധി മറികടക്കുന്നു: പ്രാദേശിക കരകൗശല വിദഗ്ദ്ധരുടെ കാഴ്ചപ്പാടുകൾ 90% കൃത്യത നൽകുന്നു
തുടർച്ചയായ ഘടനാപരമായ പ്രശ്നങ്ങൾ നേരിട്ടതിനെ തുടർന്ന്, കാന്ത അസംബ്ലി പ്രക്രിയ പുനഃപരിശോധിക്കുന്നതിനായി മട്ടാഞ്ചേരിയിലെ പരിചയസമ്പന്നനായ ഒരു തയ്യൽക്കാരനെയും ടെക്സ്റ്റൈൽ ഡിസൈനറെയും ടീം സമീപിച്ചു. അവരുടെ നിർദ്ദേശങ്ങൾ നടപ്പിലാക്കിക്കൊണ്ട്, തുണി കഷണങ്ങൾ ഉള്ളിൽ 4 സെന്റിമീറ്റർ മാർഗ്ഗനിർദ്ദേശങ്ങളോടെ 6 സെന്റിമീറ്ററായി മുറിക്കുകയും, തുടർന്ന് പേപ്പർ ഉപയോഗിച്ച് ഉറപ്പിച്ച് മടക്കുകളിൽ അയൺ ചെയ്ത ശേഷം റിവേഴ്സ് സ്റ്റിച്ചിംഗും ട്രിമ്മിംഗും നടത്തി. ഈ കൂട്ടായ മാറ്റം മുൻപുണ്ടായിരുന്ന അലൈൻമെന്റ് പിശകുകൾ ഇല്ലാതാക്കുകയും, പ്രോജക്റ്റിനെ അതിന്റെ അന്തിമ ലക്ഷ്യമിട്ട ഡിസൈൻ നിലവാരത്തിന്റെ 90% ലേക്ക് എത്തിക്കുന്ന വൃത്തിയുള്ളതും ഉയർന്ന കൃത്യതയുള്ളതുമായ ഫിനിഷ് നൽകുകയും ചെയ്തു.
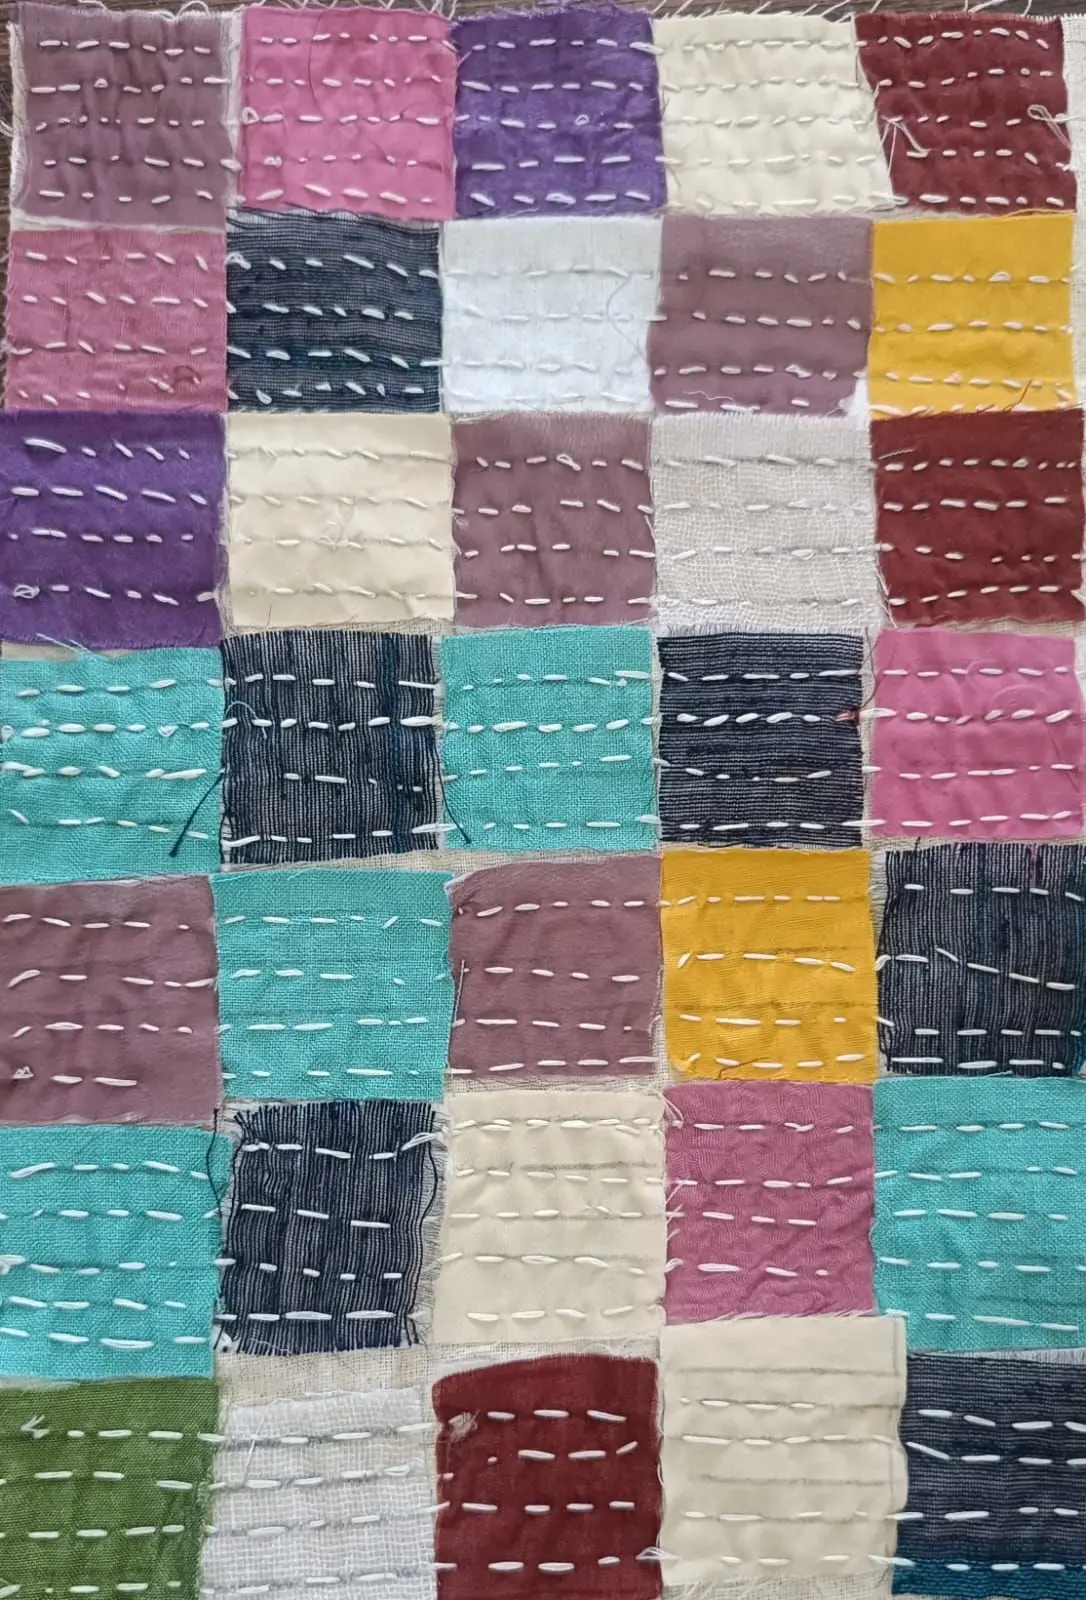
അടയാളങ്ങൾ ഇല്ലാതെ കൃത്യത: മരത്തിന്റെ ടെംപ്ലേറ്റുകൾ ഉപയോഗിച്ച് കുറ്റമറ്റ മാർജിനുകൾ കൈവരിക്കുന്നു
ഓവർലാപ്പ് ഇല്ലാത്ത നേരിട്ടുള്ള 4 സെന്റിമീറ്റർ കട്ടിംഗ് കടുത്ത നൂൽ അഴിയലിന് കാരണമായി, എന്നാൽ തുണി 6 സെന്റിമീറ്ററായി ഉയർത്തിയത് ഘടനാപരമായ സ്ഥിരതയ്ക്ക് ആവശ്യമായ സീം മാർജിനുകൾ നൽകി. അന്തിമ ഉൽപ്പന്നത്തിലെ അനാവശ്യ പെൻസിൽ മാർഗ്ഗനിർദ്ദേശങ്ങൾ ഒഴിവാക്കാൻ, ടീം ഒരു പ്രത്യേക 4 സെന്റിമീറ്റർ മരക്കഷ്ണം ഒരു ടാക്റ്റൈൽ പ്ലേസ്മെന്റ് ഗൈഡായി അവതരിപ്പിച്ചു. 6 സെന്റിമീറ്റർ തുണിപ്പട്ടികൾക്ക് മുകളിൽ ഈ ടെംപ്ലേറ്റ് നേരിട്ട് വയ്ക്കുന്നത് കൃത്യമായ 4 സെന്റിമീറ്റർ വിടവും കാന്ത തയ്യൽ സമയത്ത് നിയന്ത്രിത ഓവർലാപ്പും സാധ്യമാക്കി, ഇത് അടയാളങ്ങളില്ലാത്ത കൂടുതൽ വൃത്തിയുള്ള ഫിനിഷിംഗിലേക്ക് നയിച്ചു.
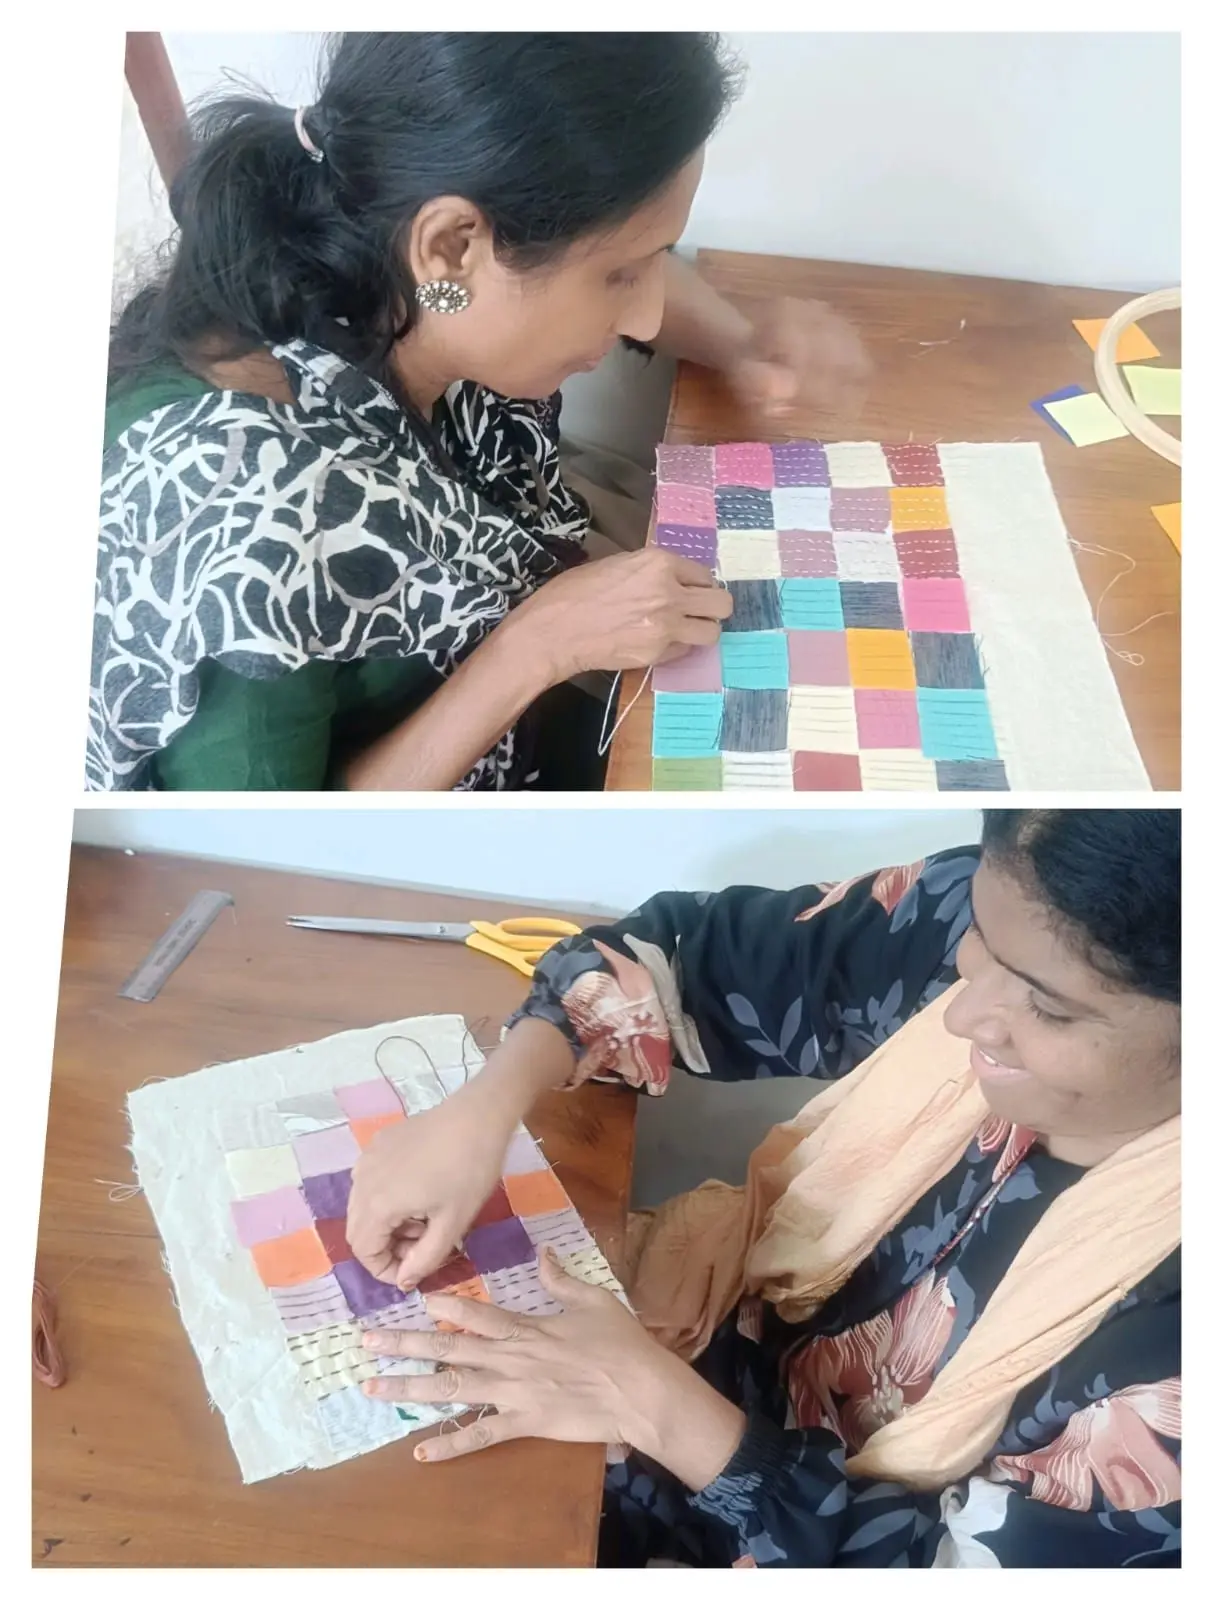
വീണ്ടും വരും വെല്ലുവിളികൾ: അളവുകളിലെ പുതിയ മാറ്റങ്ങളും പരീക്ഷണങ്ങളും
കൃത്യമായ അടിസ്ഥാന കട്ടിംഗിനായി പേപ്പർ ഉറപ്പിക്കൽ ഉപയോഗിച്ചതിൽ ആദ്യ ഘട്ടത്തിൽ ശുഭപ്രതീക്ഷയുണ്ടായിരുന്നെങ്കിലും, പൂർണ്ണമായ അസംബ്ലി പ്രധാന തടസ്സങ്ങൾ വെളിപ്പെടുത്തി: സൂചി കടന്നുപോകാനുള്ള ബുദ്ധിമുട്ട് പ്രവർത്തനത്തെ ബാധിക്കുകയും നേരിട്ടുള്ള 4 സെന്റിമീറ്റർ കട്ടിംഗ് അപൂർണ്ണമായ സീം മാർജിൻ ബാക്കിവെക്കുകയും ചെയ്തത് അരികുകൾ കടുപ്പത്തിൽ അഴിയാൻ കാരണമായി. തയ്യൽ സമയത്തുള്ള ഘടനാപരമായ തകരാർ പരിഹരിക്കുന്നതിന്, ടീം ഉള്ളിൽ 4 സെന്റിമീറ്റർ ഗൈഡ് മാർക്കുള്ള 6 സെന്റിമീറ്റർ തുണി അടിസ്ഥാനത്തിലേക്ക് മാറി. തയ്യലിന് മുൻപ് ഈ വീതിയേറിയ മാർജിനുകൾ ഓവർലാപ്പ് ചെയ്യുന്നത് ആവശ്യത്തിന് ആങ്കർ സ്പേസ് ഉറപ്പാക്കുകയും, അരികുകൾ അഴിയുന്നത് തടയുകയും കൃത്യമായ 4 സെന്റിമീറ്റർ ദൃശ്യ ഗ്രിഡ് ലൈനുകൾ നിലനിർത്തുകയും ചെയ്യുന്നു.
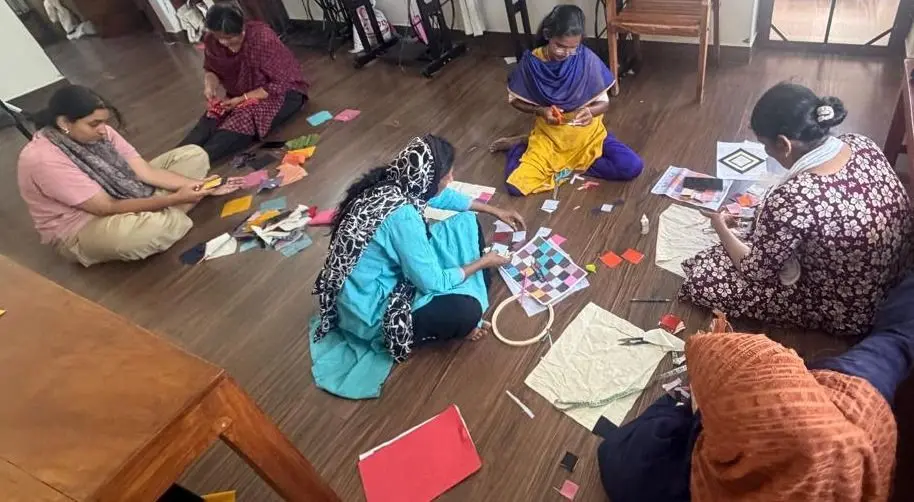
മെറ്റീരിയൽ പ്രതിരോധം പരിഹരിക്കൽ: കാന്ത കരകൗശലത്തിൽ പാളികളുടെ കനം കൈകാര്യം ചെയ്യൽ
അഡീസീവ് ബാക്കിംഗുള്ള ഉറപ്പുള്ള പേപ്പറിലേക്ക് തുണി അയൺ ചെയ്ത് ചേർത്തുകൊണ്ട് കൃത്യമായ 4cm × 4cm ബേസ് സ്ക്വയറുകൾ വിജയകരമായി കൈവരിക്കാൻ കഴിഞ്ഞു, ഇത് അസംബ്ലിക്ക് ഘടനാപരമായ സ്ഥിരത നൽകി. എന്നിരുന്നാലും, ഹാൻഡ്ലൂം തുണി ക്യാൻവാസ്, പേപ്പർ പാളികളുമായി സമന്വയിപ്പിച്ചത് കട്ടിയുള്ള മെറ്റീരിയൽ പ്രതിരോധം സൃഷ്ടിച്ചു, ഇത് സാധാരണ കൈ ഉപകരണങ്ങൾ ഉപയോഗിച്ച് സൂചി കടത്തിവിടുന്നത് പ്രയാസകരമാക്കി. അസംബ്ലിക്ക് ആയാസമുണ്ടാക്കാതെ കൃത്യത നിലനിർത്താൻ, ഭാവിയിലെ പരീക്ഷണങ്ങളിൽ സൂക്ഷ്മമായ സൂചികളും ഭാരം കുറഞ്ഞ പ്രാഥമിക തുണികളും ഉപയോഗിക്കും, കനത്ത ഹാൻഡ്ലൂം തുണിത്തരങ്ങൾ അന്തിമ പുറം പാളികൾക്കായി മാത്രം മാറ്റിവെക്കും.
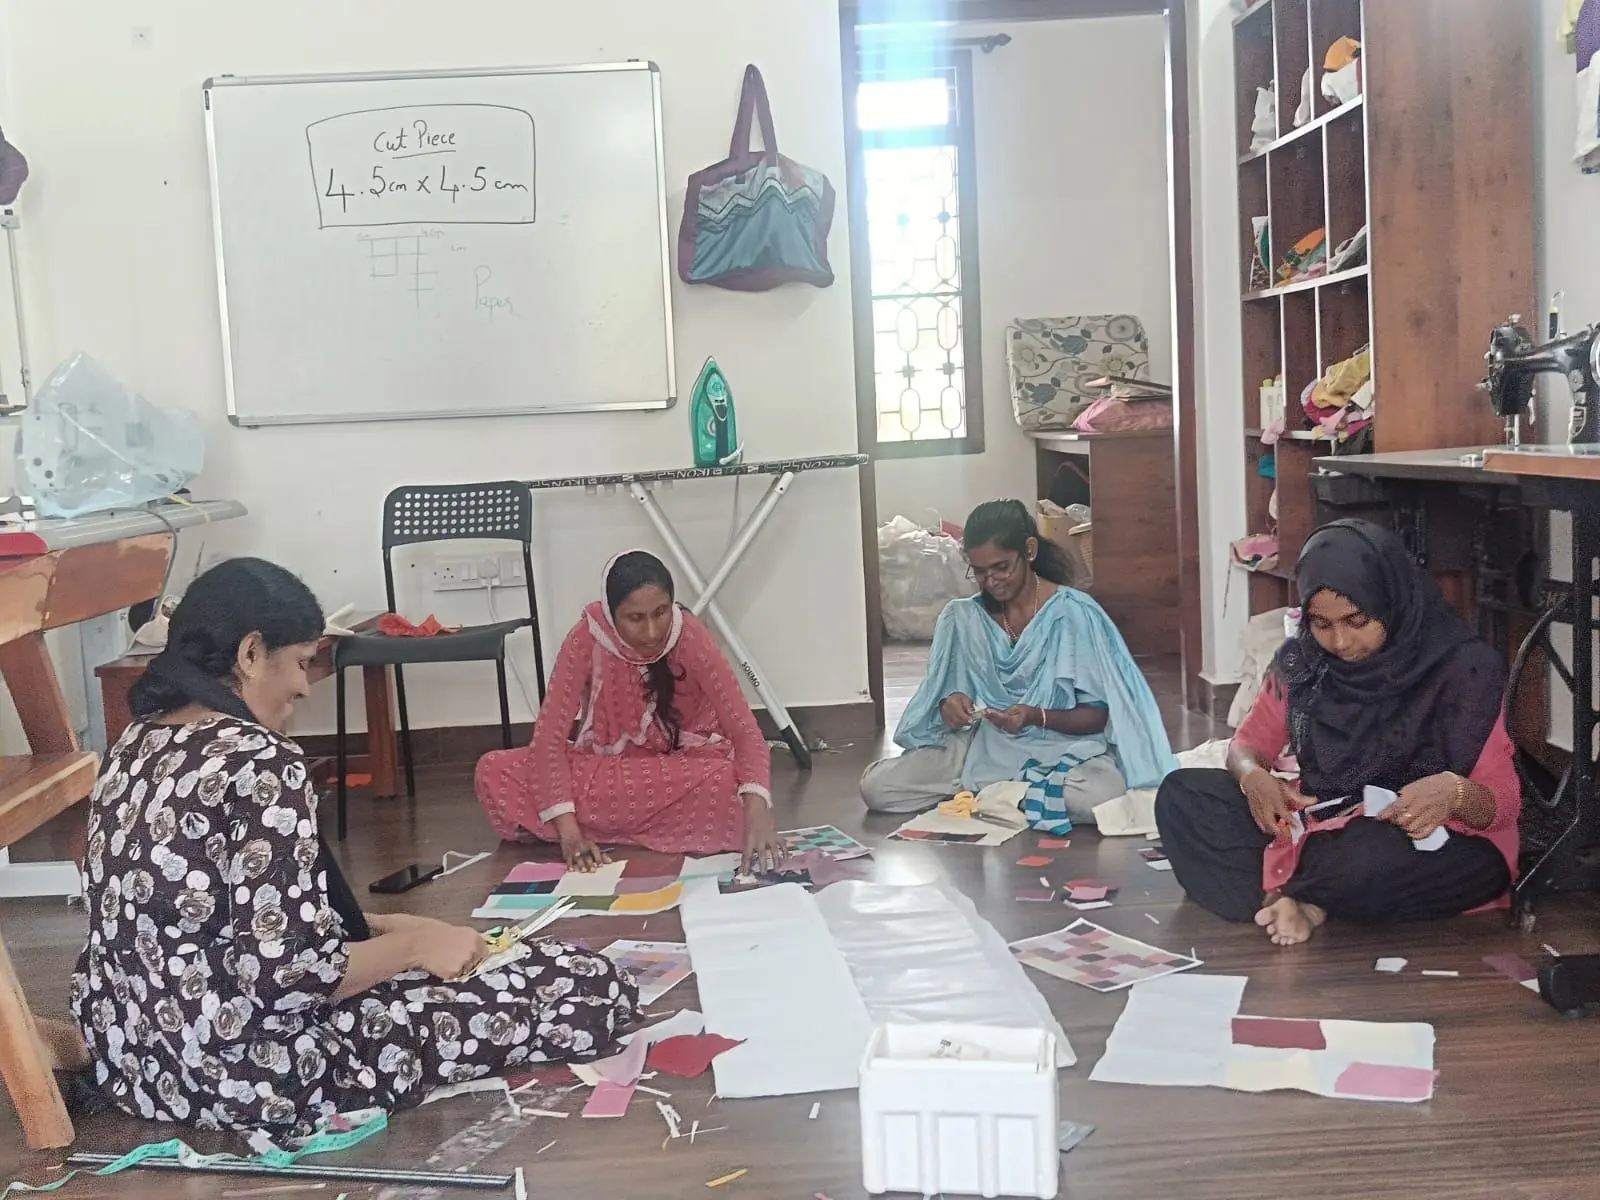
പരിശീലനത്തിലൂടെ കൃത്യത: തുണി കട്ടിംഗും കാന്ത അസംബ്ലിയും മെച്ചപ്പെടുത്തുന്നു
കൃത്യമായ ചതുര അളവുകൾ ലഭിക്കുന്നതിന്, ടീം തുണി നേരിട്ട് കട്ടിയുള്ള പേപ്പറിലേക്ക് അയൺ ചെയ്ത് ചേർത്തു, ഇത് കൃത്യമായ കട്ടിംഗിനായി സ്ഥിരതയുള്ള അടിത്തറ ഉണ്ടാക്കി. വ്യക്തിഗത കാന്ത കഷണങ്ങൾ കൂട്ടിച്ചേർക്കുന്നതിൽ നടത്തിയ കൂടുതൽ പരീക്ഷണങ്ങൾ വെളിപ്പെടുത്തിയത്, മുൻകൂട്ടി തുന്നലുകൾ ഇടാതെ പ്രവർത്തിക്കുന്നത് തീവ്രമായ ശ്രദ്ധ ആവശ്യപ്പെടുന്നു എന്നാണ്, കാരണം ചെറിയ ചലനങ്ങൾ പോലും അലൈൻമെന്റ് തെറ്റിക്കാൻ സാധ്യതയുണ്ട്. ഈ സമതുലിതാവസ്ഥയിലെ വെല്ലുവിളികൾ ഉണ്ടെങ്കിലും, പ്രവൃത്തിയുടെ 70% പൂർത്തിയാക്കിയത് ഉയർന്ന കൃത്യതയുള്ള കരകൗശല അസംബ്ലിയിൽ പ്രാവീണ്യം നേടുന്നതിന് തുടർച്ചയായ സാങ്കേതിക തിരുത്തലുകൾ അത്യാവശ്യമാണെന്ന് തെളിയിച്ചു
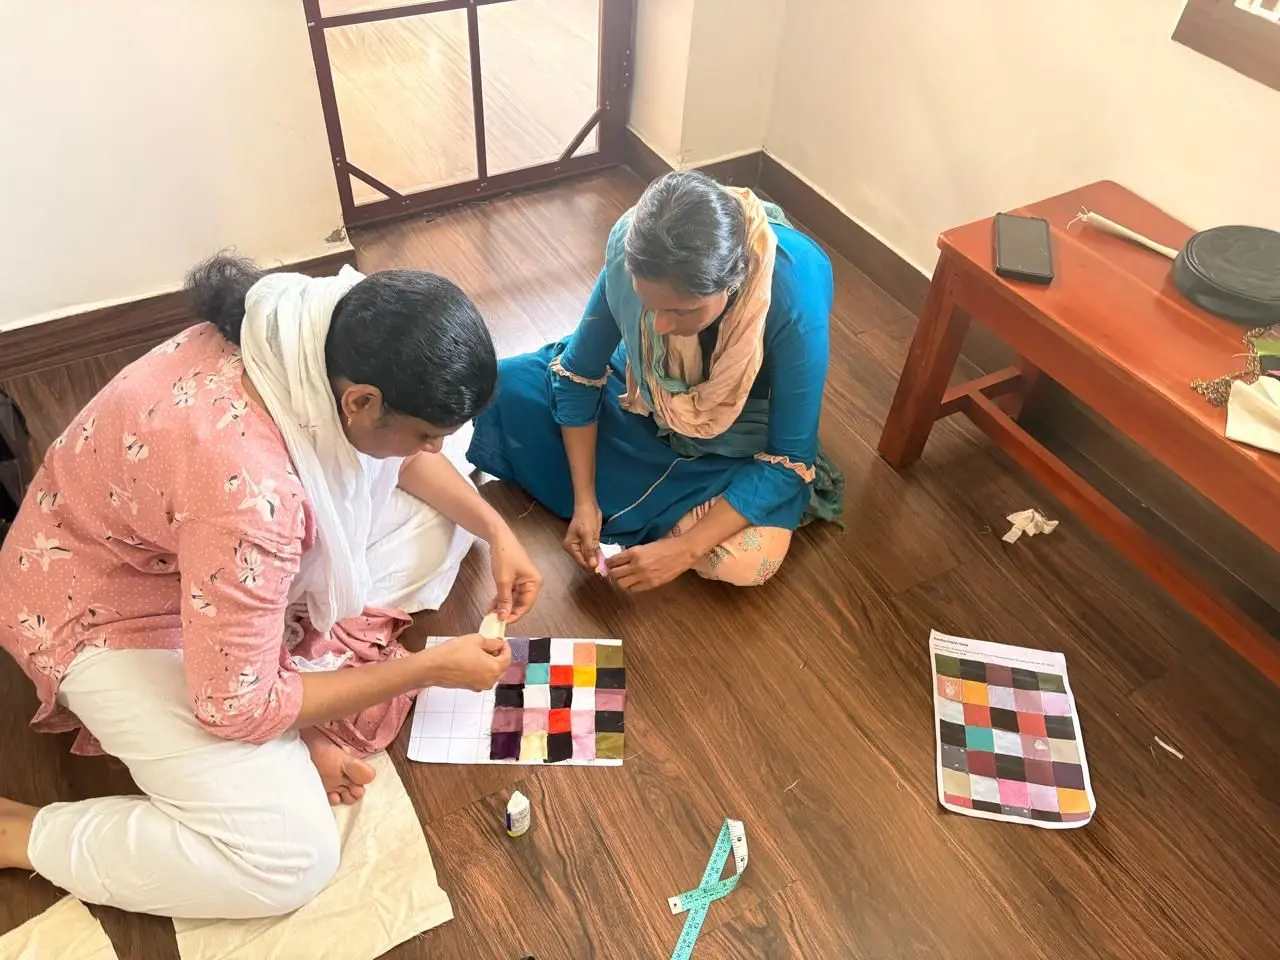
ഫാബ്രിക് സ്റ്റെബിലൈസേഷനിലൂടെ കട്ടിംഗ് കൃത്യത മെച്ചപ്പെടുത്തുന്നു
തുണിയുടെ ആകൃതി മാറുന്നത് തടയാനും അസംബ്ലി സമയത്ത് കൃത്യമായ ചതുര അളവുകൾ നിലനിർത്താനും, ടീം തുണി വെട്ടുന്നതിന് മുമ്പ് കട്ടിയുള്ള പേപ്പറിൽ അയൺ ചെയ്ത് ഉറപ്പിച്ചു. ഈ സ്റ്റെബിലൈസേഷൻ ഘട്ടം തുണിയുടെ അനക്കം ഇല്ലാതാക്കുകയും, കൃത്യമായ ജ്യാമിതീയ കട്ടിംഗും എല്ലാ കഷണങ്ങളിലും സ്ഥിരമായ അളവുകളും സാധ്യമാക്കുകയും ചെയ്തു. തുടർന്ന്, നേരിട്ടുള്ള ഓവർലാപ്പിംഗും മുൻകൂട്ടി യോജിപ്പിക്കുന്ന അസംബ്ലി രീതികളും തമ്മിൽ നടത്തിയ പരിശോധനകൾ ശരിയായ തയ്യാറെടുപ്പ് അന്തിമ തയ്യലിലെ ഘടനാപരമായ വിന്യാസത്തെ എങ്ങനെ നേരിട്ട് സ്വാധീനിക്കുന്നു എന്ന് എടുത്തുകാണിച്ചു.
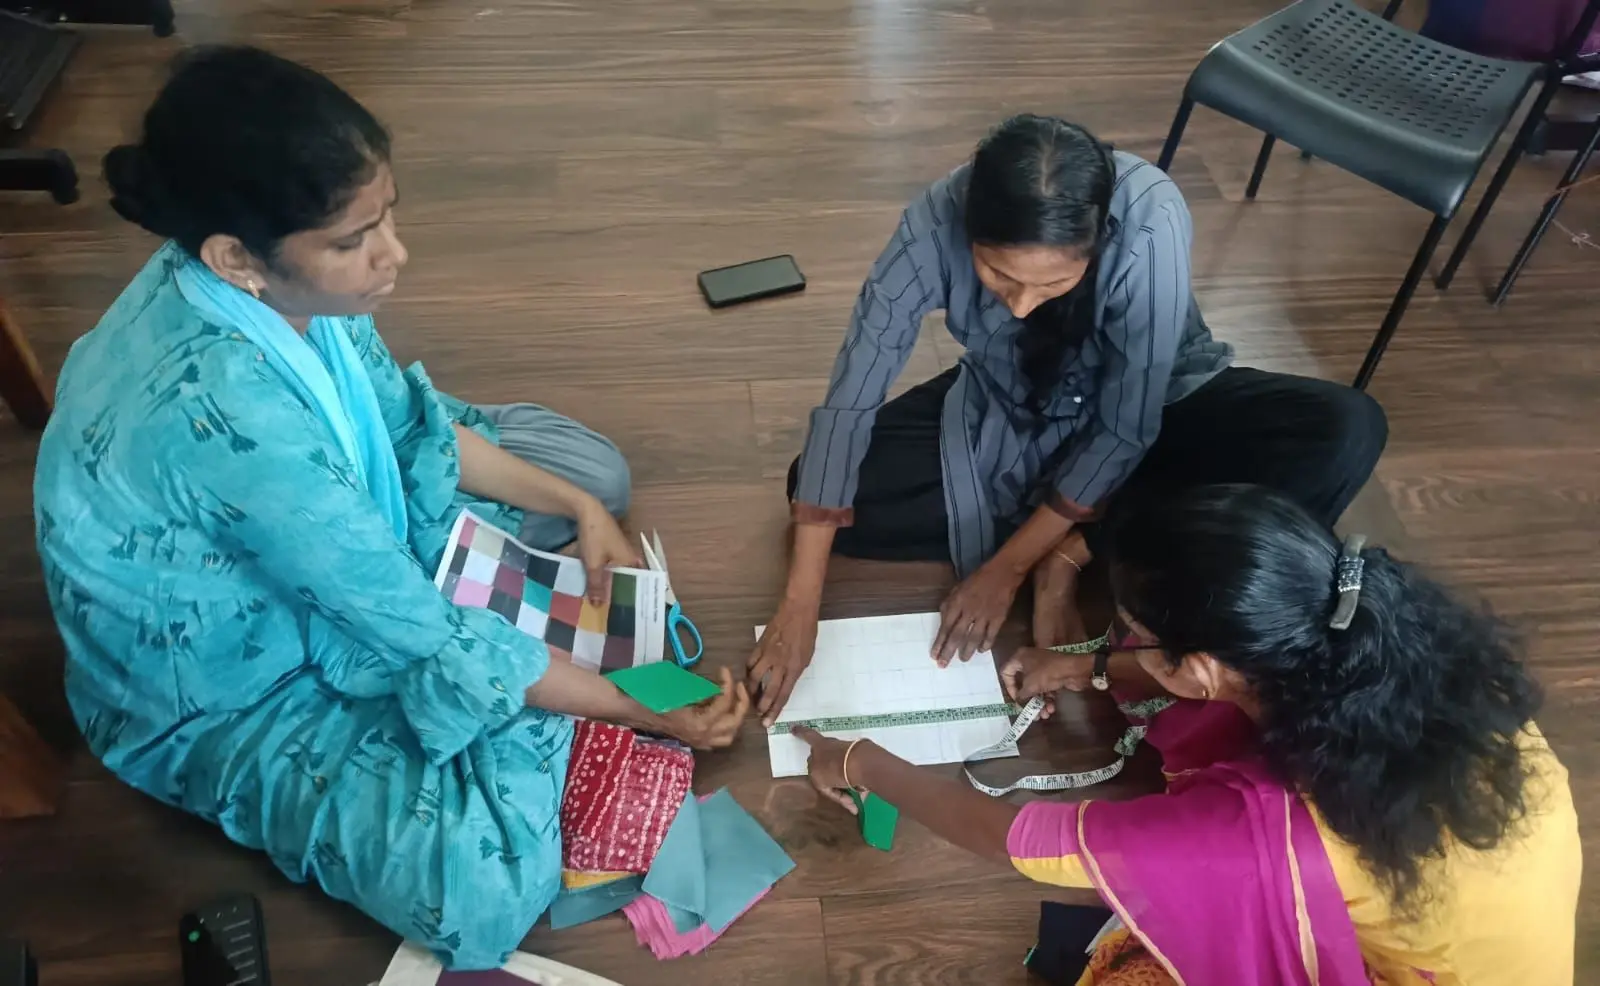
തെറ്റുകളിൽ നിന്ന് പഠിക്കുന്നു: തുണിയുടെ അളവെടുക്കലിലെയും കട്ടിംഗിലെയും വെല്ലുവിളികൾ
സ്റ്റിച്ചിംഗ് പ്രക്രിയയിൽ, തുണി വെട്ടുന്ന സമയത്ത് സാധാരണ വ്യവസായ ശീലങ്ങൾ കാരണം 4.5 സെന്റീമീറ്റർ പേപ്പർ ടെംപ്ലേറ്റുകൾ അബദ്ധവശാൽ 4.5 ഇഞ്ചായി മാറ്റിയപ്പോൾ ഗുരുതരമായ അളവു പിശക് സംഭവിച്ചു. വെട്ടിയ കഷണങ്ങൾ ലക്ഷ്യമിട്ട ഡിസൈൻ മോഡലിന് അനുയോജ്യമാകാതെ വന്നപ്പോഴാണ് ഈ പിശക് കണ്ടെത്തിയത്. ഇത് ടെംപ്ലേറ്റുകളുടെയും ലേഔട്ടിന്റെയും ഒരു കൂട്ടായ അവലോകനത്തിന് കാരണമായി. കൃത്യമായ പുതിയ ടെംപ്ലേറ്റുകൾ നിർമ്മിച്ചും, തുണി 4.5 സെന്റീമീറ്ററായി വീണ്ടും മുറിച്ചും അസംബ്ലി പൂർത്തിയാക്കിയും ടീം പ്രശ്നം പരിഹരിച്ചു. മുറിക്കുന്നതിന് മുമ്പ് എപ്പോഴും യൂണിറ്റ് പരിശോധിക്കുക. ടെംപ്ലേറ്റുകൾ 4.5 സെന്റീമീറ്റർ ആയിരുന്നു; 4.5 ഇഞ്ച് എന്ന് തെറ്റായി വായിച്ചതിനാൽ തുണിയുടെ ഒരു ബാച്ച് മുഴുവൻ തെറ്റായ അളവിൽ മുറിക്കുകയും വീണ്ടും മുറിക്കേണ്ടി വരികയും ചെയ്തു.
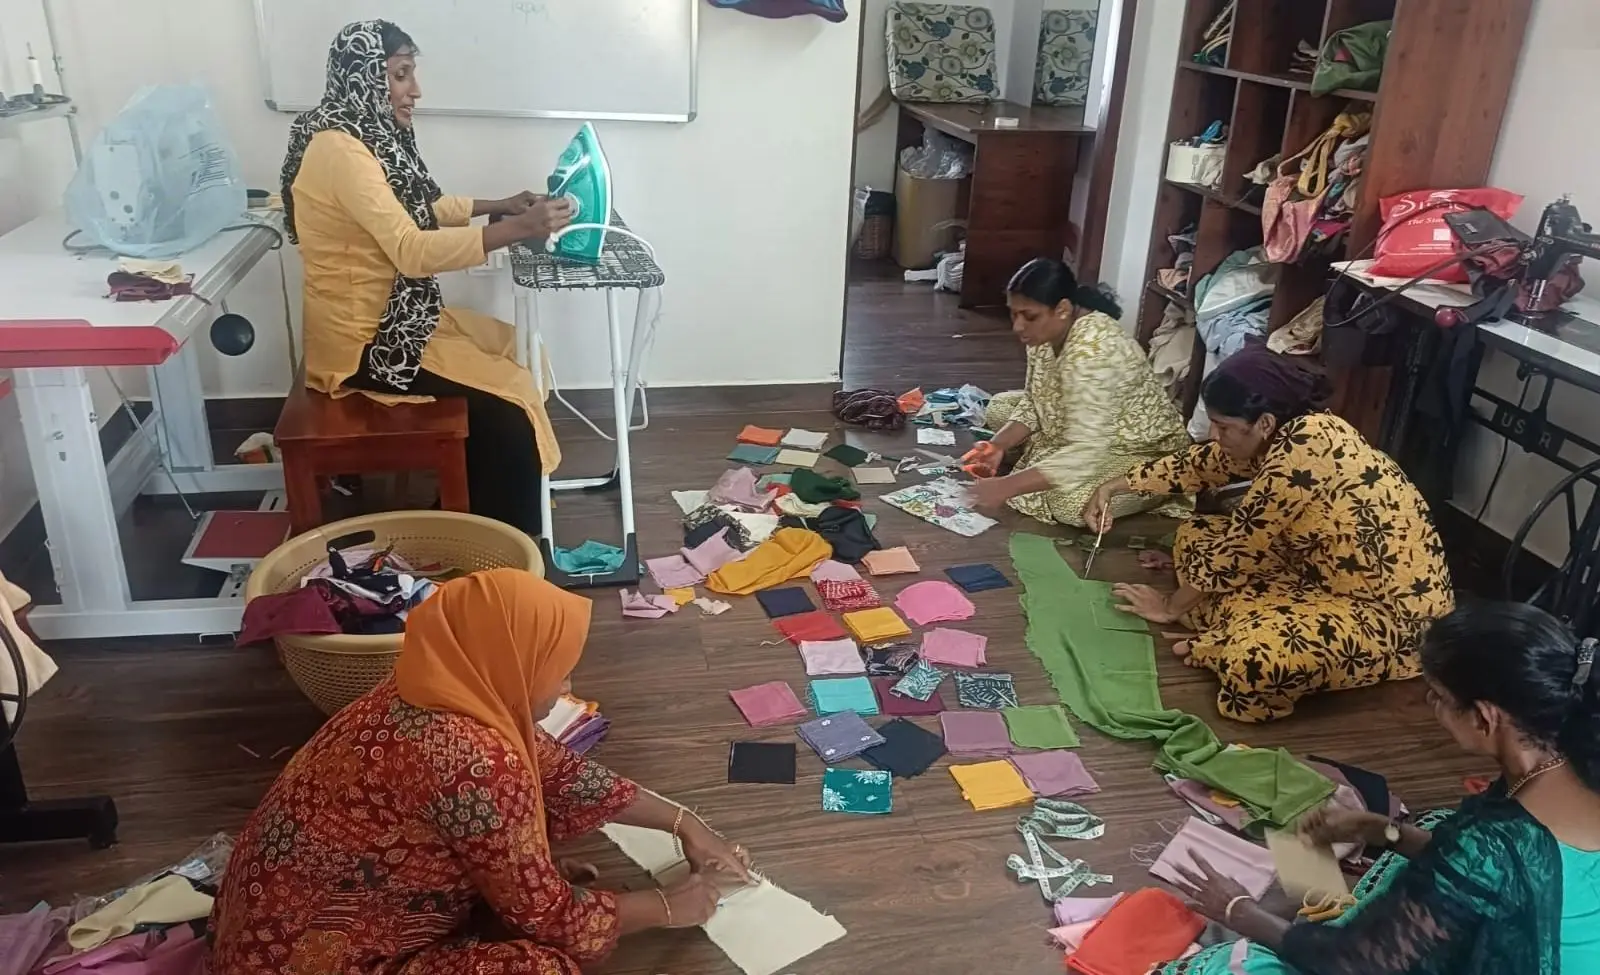
തയ്യൽ യൂണിറ്റ് അപ്ഡേറ്റ്: തുണി വെട്ടലും ടെംപ്ലേറ്റ് സൈസ് തിരുത്തലും
ഇന്നലെ ബാക്കി വന്ന എല്ലാ തുണികളും നന്നായി തേച്ചതിനു ശേഷം ടെംപ്ലേറ്റുകൾ ഉപയോഗിച്ച് വെട്ടി തീർത്തു. വെട്ടിയ തുണികളിൽ ചിലത് യാദൃശ്ചികമായി അളന്നു നോക്കിയപ്പോൾ അളവിൽ വ്യത്യാസം കണ്ടെത്തി; കാർഡ്ബോർഡ് ടെംപ്ലേറ്റുകളുടെ കനം കാരണം 4.5 സെ.മീ ആയിരിക്കേണ്ട അളവ് തുണിയിൽ വെച്ചപ്പോൾ ഏകദേശം 5 സെ.മീ ആയി കൂടിയിരുന്നു. കൃത്യമായ അളവ് ലഭിക്കുന്നതിനായി ഞങ്ങൾ ടെംപ്ലേറ്റിന്റെ വലിപ്പം 4.1 സെ.മീ ആയി കുറച്ചു, ഇത് ആവശ്യമായ 4.5 സെ.മീ തുണി കഷണങ്ങൾ കൃത്യമായി നൽകി. തുടർന്ന്, 5 സെ.മീ ആയി വെട്ടിയിരുന്ന ബാക്കി കഷണങ്ങൾ 4.5 സെ.മീ ആയി തിരുത്തി ശരിയാക്കി. അവസാനമായി, തുണികളുടെ നിറങ്ങളും ഡിസൈനുകളും കട്ടിംഗ് പാറ്റേണുകളും നന്നായി ഇണങ്ങുന്നുണ്ടോ എന്ന് പരിശോധിക്കാൻ അവ പരസ്പരം മാറ്റി വെച്ച് നോക്കി.
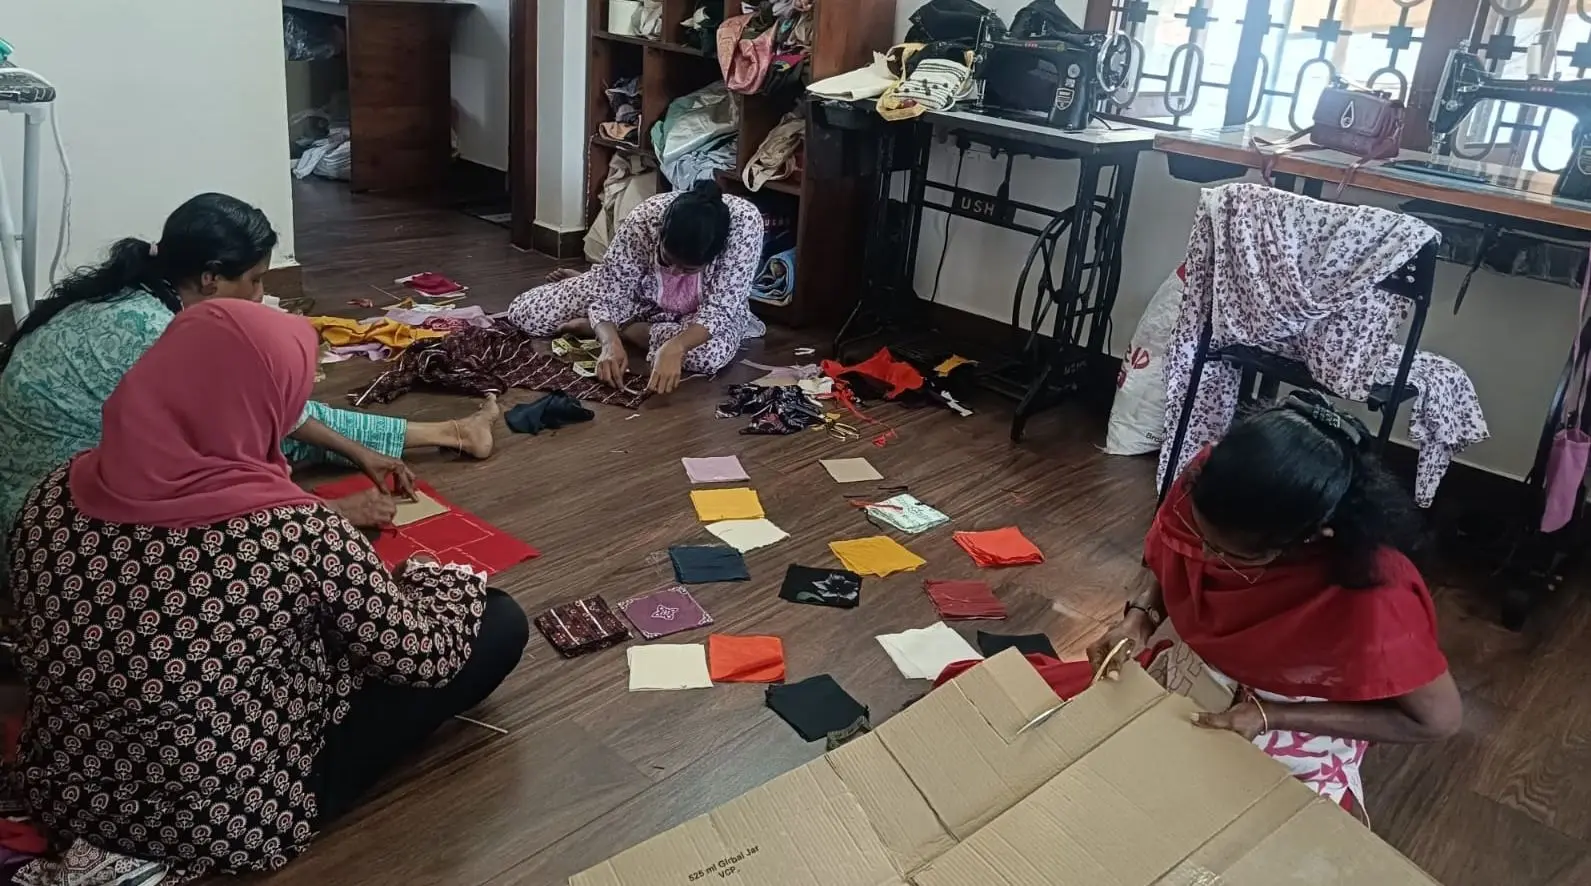
കാന്ത എംബ്രോയ്ഡറി പര്യവേക്ഷണം: പേപ്പർ പ്രോട്ടോടൈപ്പിംഗും തുണി തയ്യാറാക്കൽ വർക്ക്ഷോപ്പും
കാന്ത വർക്ക്ഷോപ്പിൽ, പസിലുകൾ ശരിയായി വിന്യസിക്കുന്നതിൽ ടീം വെല്ലുവിളികൾ നേരിട്ടു. ഇതേത്തുടർന്ന് ശരിയായ ലേഔട്ട് ബാലൻസ് ലഭിക്കുന്നതിനായി കറുപ്പും വെളുപ്പും തമ്മിലുള്ള കോൺട്രാസ്റ്റുകളും കടും നിറങ്ങളും മങ്ങിയ നിറങ്ങളും പരീക്ഷിക്കാൻ അവർ തയ്യാറായി. ലേഔട്ട് അന്തിമമാക്കിക്കഴിഞ്ഞാൽ, തുണികൾ ചിട്ടയായി അയൺ ചെയ്തും, 4.5 സെന്റിമീറ്റർ കഷണങ്ങളായി മുറിച്ചും, കളർ പാലറ്റ് അനുസരിച്ച് തരംതിരിച്ചും പങ്കെടുക്കുന്നവർ സാങ്കേതിക കൃത്യത കൈവരിച്ചു. തുണി മുറിക്കുന്നതിന് മുൻപ് പേപ്പറിൽ കഷണങ്ങൾ നിരത്തി വെക്കുക. ഷേഡുകളിലെ ചെറിയ മാറ്റങ്ങൾ പോലും ലേഔട്ടിന്റെ ആകെ രൂപത്തെ ബാധിക്കും, അത് മനസ്സിലാക്കാൻ ഏറ്റവും എളുപ്പമുള്ള മാർഗ്ഗം പേപ്പർ ഉപയോഗിക്കുന്നതാണ്.